幼儿饭盒模具开模 从设计到量产的完整指南
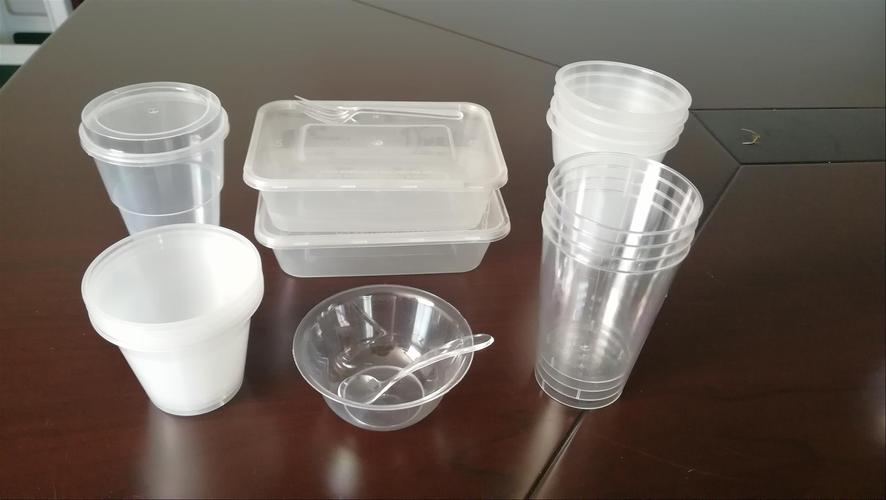
幼儿饭盒模具开模是儿童用品制造中的关键环节,直接关系到产品的安全性、美观度和生产效率。本文将系统介绍幼儿饭盒模具开模的全流程,涵盖设计要点、材料选择、开模步骤及注意事项,为从业者提供实用参考。
一、幼儿饭盒模具设计要点
- 安全第一:所有与食物接触的部分必须采用食品级材料(如PP、Tritan、不锈钢),模具设计需避免尖角、毛刺,确保边缘圆润。
- 结构分区:幼儿饭盒通常包含主餐区、配菜区、汤碗区等,模具需设计合理的分型面,保证各腔体独立且易脱模。
- 密封性设计:鼓励设置卡扣或硅胶密封圈槽,模具需预留密封圈安装位,并保证盖与盒体的配合精度。
- 卡通造型与人性化细节:根据IP形象设计浮雕或镂空图案,模具需考虑纹理深度(一般0.5-1mm)防止缩水;把手、勺叉放置槽等需优化脱模斜度(1-3°)。
二、模具材料选择
| 部件 | 推荐材料 | 理由 |
|------|----------|------|
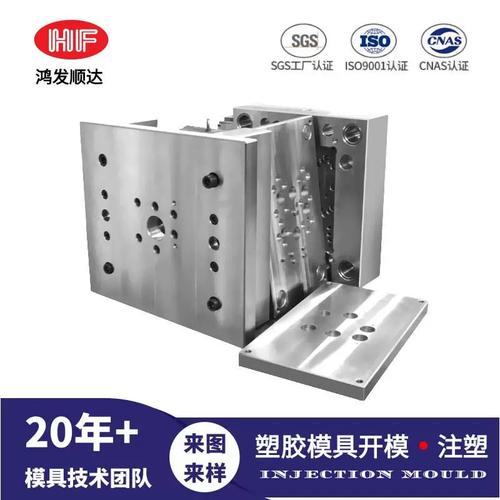
| 模架 | S50C中碳钢 | 成本低、加工性好 |
| 型腔/型芯 | 718H预硬模具钢(或S136针对高透明件) | 抛光性好、耐腐蚀 |
| 热流道系统 | 不锈钢+铜合金 | 保证温度均匀,减少废料 |
| 密封圈槽镶件 | 铍铜 | 导热快、耐磨 |
三、开模流程
- 产品3D建模与模流分析:使用CAD完成结构设计,通过Moldflow分析填充、冷却、翘曲,优化浇口位置(通常采用侧浇口或点浇口)。
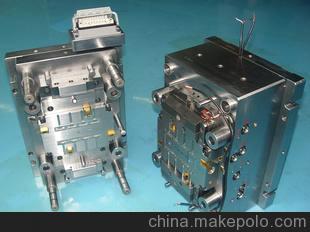
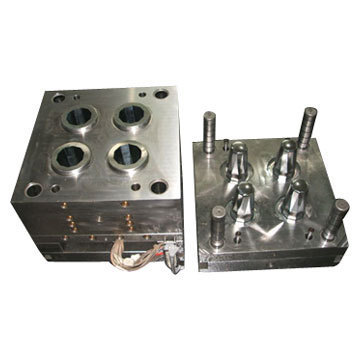
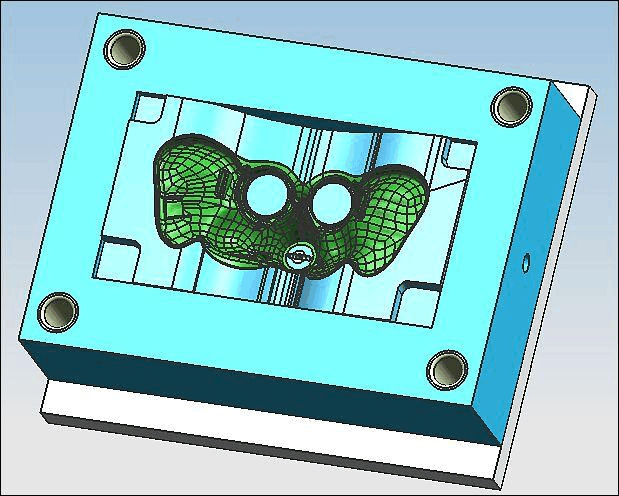
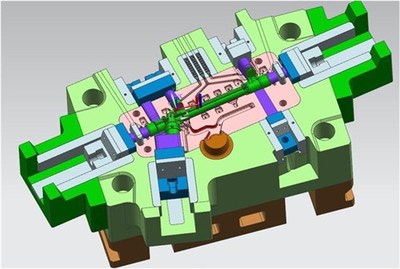
- 模具结构设计:包括分型面确定、浇注系统(冷流道/热流道)、冷却水路(间距20-30mm)、顶出系统(顶针+司筒)、排气槽(深度0.02-0.03mm)。
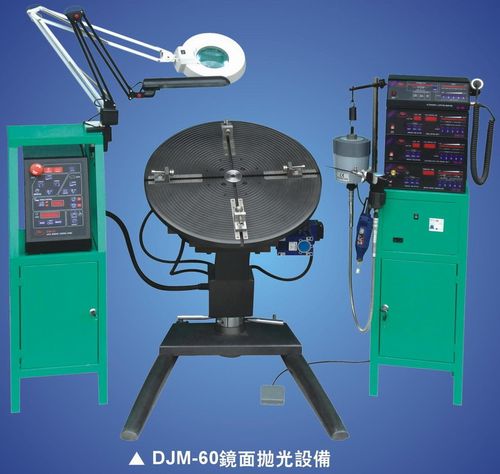
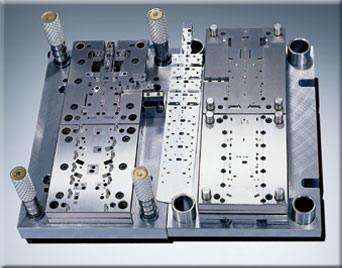
- 加工与装配:CNC粗加工→热处理→精加工→电火花→线切割→抛光(型腔镜面抛光至SPI A2级)→装配飞模。
- 试模与修模:首次试模检查填充不足、飞边、变形等问题,调整工艺参数或修改模具,通常需2-3次试模。
四、关键注意事项
- 收缩率控制:PP材料收缩率1.5-2.0%,模具设计时需放缩水;Tritan收缩率0.5-0.7%,需精确补偿。
- 冷却系统优化:幼儿饭盒壁厚较薄(2-3mm),需设计随形冷却水路避免变形。
- 清洁死角预防:模具表面需避免深孔、窄槽,圆角半径不少于1mm,便于生产时清洁。
- 认证合规:模具产出产品需通过GB 4806.7-2016(食品接触材料)、3C认证等,模具钢材需提供材质证明。
五、成本与周期概览
一套幼儿饭盒模具(一模一腔)开发周期约25-35天,成本范围3-8万元(视结构复杂度和材质要求);若采用热流道或高腔数模具,成本相应增加。建议选择有食品模具经验的专业厂家,并签订质量保证协议。
通过科学设计与精密加工,幼儿饭盒模具能够实现高效、稳定生产,为儿童提供安全可靠的产品。
如若转载,请注明出处:http://www.hjinb.com/product/29.html
更新时间:2026-11-01 21:41:01