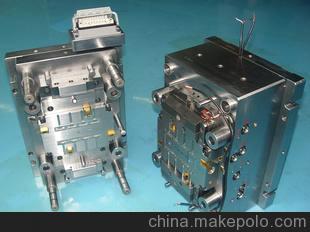
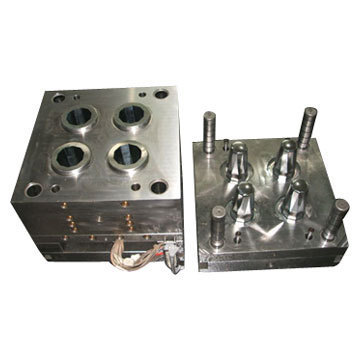
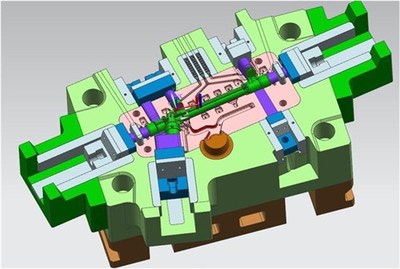
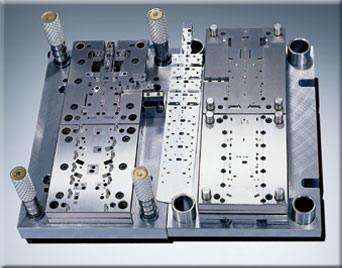
灯具外壳防火料高光白色注塑模具成本与做模要点分析
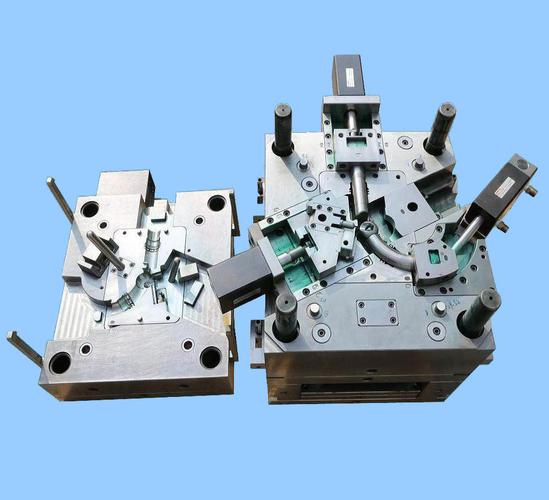
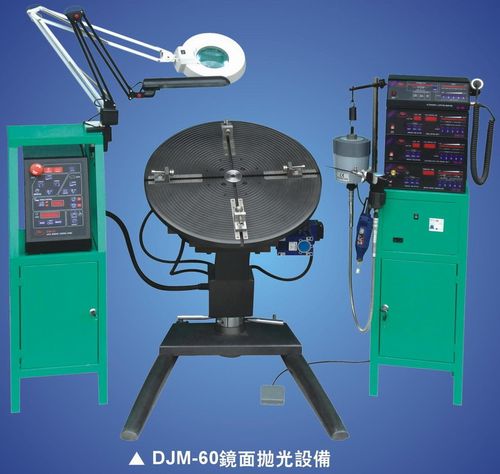
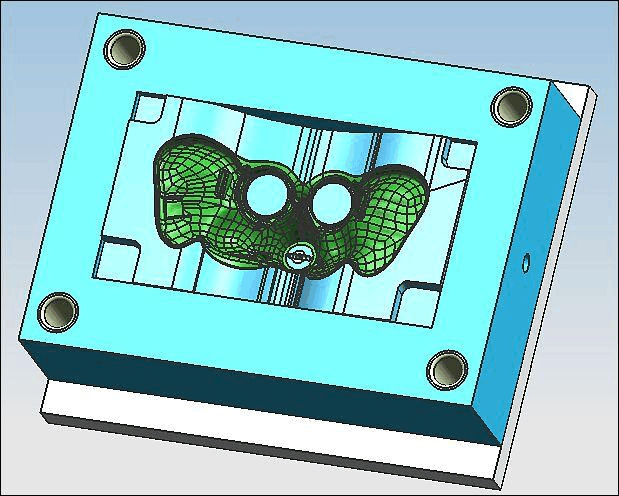
灯具外壳作为照明产品的重要结构件,不仅承担外观装饰功能,还需满足防火安全要求。采用防火料(如阻燃PC、PC/ABS、PBT等)配合高光白色外观的注塑模具,在材料选择、模具设计、制造工艺及成本控制方面均有特殊要求。本文将围绕灯具外壳防火料高光白色注塑模具的成本构成与做模关键要点展开分析。\n\n一、产品与材料特性对模具的影响\n\n1. 防火料特性:阻燃PC或PC/ABS等材料熔体粘度较高,流动性相对普通ABS差,注塑时需要较高注射压力和模温。防火料对剪切敏感,浇注系统设计不当易导致材料降解。阻燃剂可能对模具钢产生腐蚀,因此模具型腔表面需做防腐处理(如镀铬、氮化)。\n2. 高光白色外观要求:灯具外壳通常要求表面高光、白色均匀无色差、无熔接痕、无流痕等外观缺陷。高光模具要求型腔表面抛光至镜面级别(Ra≤0.05μm),且排气设计必须合理,避免因困气导致烧焦或光泽度下降。白色料对模具表面清洁度极为敏感,任何油污或锈迹都会造成色差。\n\n二、模具设计与制造要点\n\n1. 浇注系统:优先采用热流道系统,减少冷料和废料,提高熔体流动性,同时避免浇口处产生应力痕和色差。对于外观要求极高的区域,可采用针阀式热流道顺序注塑,消除熔接痕。\n2. 模温控制:防火料高光注塑通常需要较高的模温(80~120℃,甚至更高),因此模具需设计高效的加热与冷却系统。可采用模温机配合合理的水路布局(如垂直于型腔表面钻孔,保证冷却均匀),避免局部温差导致光泽度不均或变形。\n3. 排气设计:在高光区域合理设置排气槽,可在分型面开设深度0.02~0.03mm的排气槽,或在型腔镶件处增设排气镶件,防止困气造成烧焦、气纹等缺陷。\n4. 模具钢材选择:型腔、型芯材料建议选用优质预硬钢(如718H、S136)或淬火钢(如8407、SKD61),并进行调质处理。对于高光要求,材料需具备高纯净度、组织均匀,以保证抛光性能。防腐处理(镀铬、PVD涂层)可有效延长模具寿命。\n5. 表面处理:高光表面需经过粗抛、精抛、镜面抛光等多道工序,局部可能需进行化学抛光或电解抛光,达到镜面效果。也可考虑在型腔表面增加类金刚石涂层或陶瓷涂层,既提高耐磨性也提升光泽持久性。\n6. 顶出系统:顶针位置需避开高光外观面,优先采用推板顶出或精心设计的顶针位置,顶针印需抛光处理,确保外观质量。\n\n三、模具成本构成分析\n\n6.1 材料费用\n 模具材料:模架+型腔/型芯材料+热流道系统+标准件(顶针、滑块、斜顶、弹簧等)+辅助材料(各类紧固件)。高光模具的镜面钢材单价高于普通钢材,约占材料总费用的30~40%。热流道系统是成本中占比较大的一部分,国产热流道与进口热流道价格差异明显,需根据模具寿命规划选择。\n\n6.2 加工费用(制造成本)\n 涵盖CNC粗加工、精加工、EDM(电火花)、慢走丝切割、磨床加工、深孔钻、热流道安装调试等。高光模具因加工精度要求高(孔径精度±0.01mm),对机床设备、夹具与工艺编程的依赖性较强,其中CNC与EDM成型电极加工的成本约占更高权重。\n\n6.3 表面处理与抛光:包括手动微抛光、镜面抛光、喷砂、纹理加工(如需要)、淬火或氮化处理、镀铜等辅助材料与人工费用。高光白色产品要求抛光工时较长,一般需要专业的抛光技师,此部分成本占总模具成本的比例通常大于15%,一套成功的高光模具需要大量打磨成本来保证外观一致性。\n\n6.4 设计与项目管理费用约占3~8%,检测费用(包括三坐标测量、试模件光学扫描与测试)约占2~\n\n6.5 试模与调模费用:包括T0、T1等多次试模,包含原料制作、试模设备折旧、模温调机工时的油耗与保养和模具修正费用以及验收风险保证金。此外还含产生工艺损耗的成本。\n\n7.同类模具的市场参考成本区间:灯具外壳典型结构(一模两腔或一模四腔,简单的开模与顶出)、小型热流道结构复杂但精度要求高,直接材料及加工控制使得小型(300mm×300mm模具价属于中批量场景)在1万–万元至20内。高端大量出口模具若按长期多形腔预期价格在十分显著比重 7至8万是较好的选择。这是一把高端模具估算表述如**(但可确认投入越充分,工序转移越良好稳定合格率倍增情况相对也提高;大腔位通常达30此上下)。需根据供货订单模式和品质条件。模板实际材种运用也对厂家定位不同进而产生上下对比悬殊结果很大;通常产值成本的输出一般在10附近是一个正常的点估计表现。但是竞争加大时会产生多出预期不足百分之十以上偏差情形明显需要注意使用生命周期换损效率类。”}}\n}
如若转载,请注明出处:http://www.hjinb.com/product/30.html
更新时间:2026-11-01 15:22:47