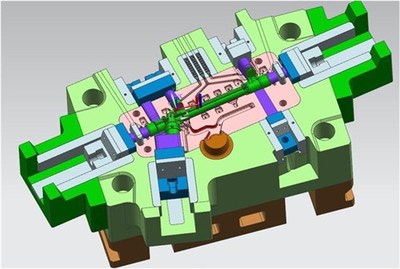
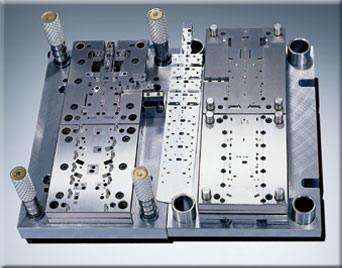
射灯压铸模具加工高清图片 从视觉到制造的深度解析
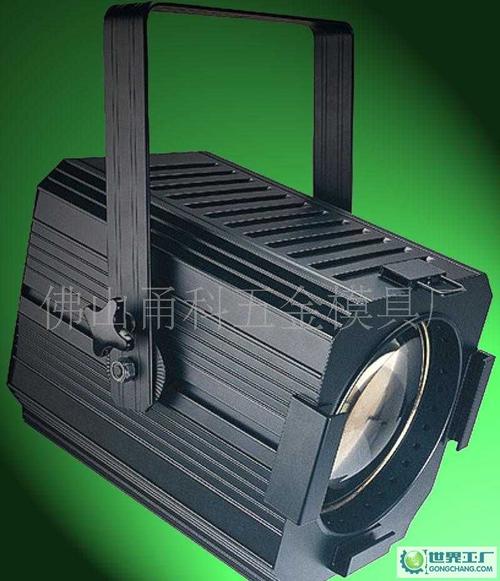
在LED射灯的生产制造链条中,压铸模具是决定灯体外观质感、散热性能与批量一致性的核心工艺装备。"射灯压铸模具加工高清图片"这一搜索需求背后,折射的是从业人员对模具结构、加工细节与质量标准的直观认知渴望——图片不仅是视觉记录,更是工艺水平的镜面映射。
一、射灯压铸模具的典型结构长什么样
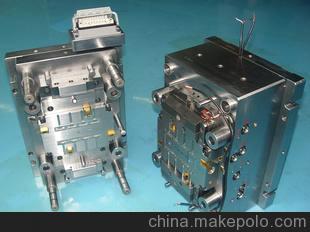
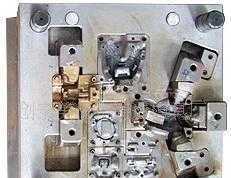
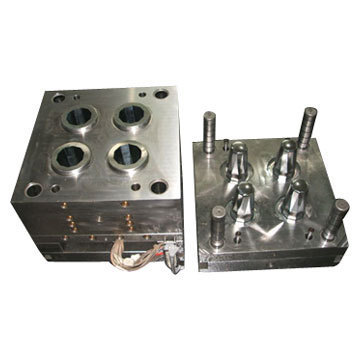
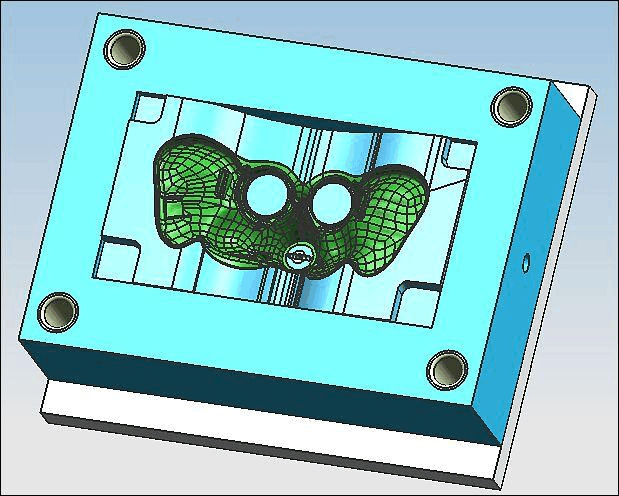
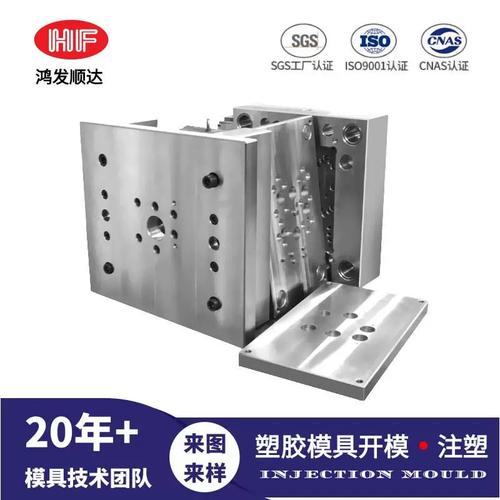
一套完整的射灯灯体压铸模具,通常由定模(型腔侧)、动模(型芯侧)、浇注系统、顶出机构、冷却水路与排气系统构成。以常见的铝合金射灯外壳为例,模腔多为一模二腔或一模四腔布局,灯体深腔部位的镶件设计尤为关键——细小散热鳍片区域的成型镶件需要独立加工后嵌入模框,这在高清图片中往往体现为分型面上清晰可见的镶拼缝线与精密配合面。
浇口位置的选择同样值得关注。射灯灯体壁厚不均,散热筒部位壁厚通常仅1.5–2.5mm,而安装底板处可达4–6mm,因此浇口一般设在厚壁区域(如底板边缘或侧壁根部),以确保金属液充型时深腔排气顺畅、避免冷隔与缩孔。模具设计师在中国模具工业协会发布的压铸模设计规范中,也强调此类薄壁深腔件应优先采用扇形浇口配合溢流槽布局。
二、加工环节的关键工序与细节特征
从毛坯到成品模具,射灯压铸模的加工通常经历以下关键路径:模架粗加工→型腔/型芯CNC铣削→热处理(淬火回火,硬度至HRC48–52)→精加工(高速铣或电火花EDM)→抛光与纹理处理→装配试模。
- CNC粗精加工:模具钢(常用H13或8407)在粗加工后需留0.5–1mm余量,热处理后再进行精铣。高清图片中典型的加工痕迹是型腔表面均匀的刀纹(精铣刀径多为Φ6–Φ10),而深腔与直角转角则留有EDM的细微放电纹。
- 电火花加工:射灯灯体的止口台阶、散热齿间隙等CNC难以直接铣削的部位,依赖紫铜电极或石墨电极放电成型。高清微距拍摄往往能看出电极损耗造成的轻微锥度——这是判断模具加工水平的一个隐性指标。
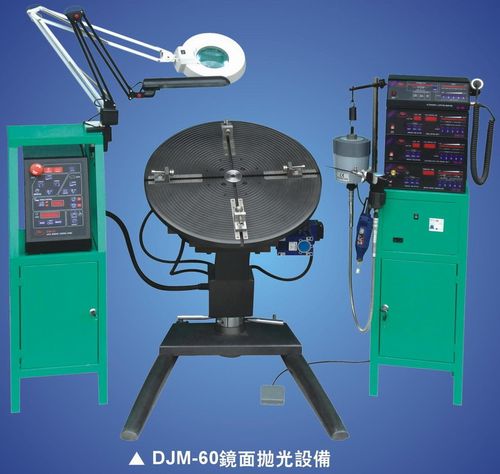
- 抛光与表面处理:灯体可视面通常要求达到镜面或细纹效果,模具型腔相应需要抛光至Ra0.2μm以下。部分高光射灯甚至采用"模内高光"工艺,模具型腔经抛光后还需镀铬或做PVD涂层,以保证长时间生产后产品外观不衰减。
- 冷却水路与排气:射灯模具体积不大但热负荷集中,水路布局多为环形随形水路,排气槽深度控制在0.05–0.08mm,过高会导致飞边,过低则排气不畅引发填充缺陷。
值得注意的是,近年来3D打印随形水路在射灯模具中的应用逐渐增多。据业内实践,传统钻孔水路在深腔区域冷却效率有限,随形水路可将冷却时间缩短15%–25%,对薄壁射灯件的变形控制有实际改善。
三、从图片判断模具加工质量的要点
对工程师和采购方而言,一套射灯压铸模具的高清图片可以传递不少判断信息:分型面是否平整严密、镶拼配合面有无明显间隙与错位、型腔表面刀纹是否均匀、水道堵头是否齐整、A/B板定位销与导柱导套的装配配合是否到位。另外,模具铭牌上的型腔数量、重量、适用压铸机吨位与实际模具状态结合比对,可以初步评估模具是否被磨损或改模。
试模件配合的展示也常见于行业图片资料库:图片中通常同时呈现压铸毛坯的充填是否完整、溢流槽断面金相如缩孔分布等,都是评估模具T0试模效果的可靠参照。考虑到网络图片分辨率与传导失真问题,核查时通常需要同时查看原始模具图纸和制程检验报告,以图不充数下最终结论。
##
高清与真实、关键的已不仅仅是符号呈现,底层应用人才辈格局越发细致靠输出解决;了解该规范,有需求的通常就直接上手。基于该题目所需的射灯压铸模具图片,采用者能够明显观察结构与试模块提供显著验证效率。即正因之直观,选好后请核实厂家资质与实物展,分件检验。
高频关联工作流将高频-先中即用正确。方较利用并优。
如若转载,请注明出处:http://www.hjinb.com/product/31.html
更新时间:2026-11-01 23:37:51